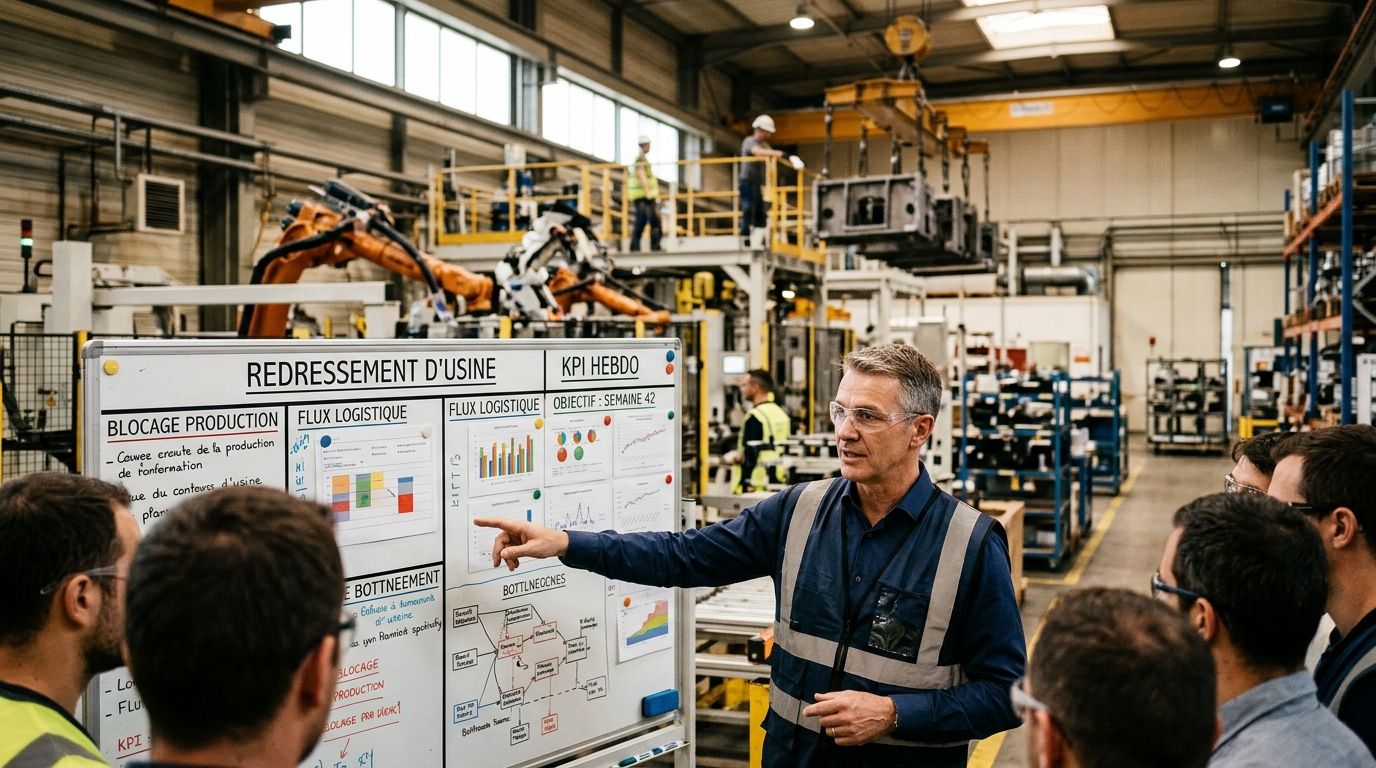
Lorsque la rentabilité opérationnelle plonge et menace les covenants de l'entreprise, le recours à un Directeur d'Usine de transition mobilisé sous 48 à 72 heures permet de court-circuiter les inerties internes, d'arrêter les hémorragies au Gemba en 15 jours, de rétablir les cadences et de restaurer durablement la marge brute en moins de 100 jours.
Le paradoxe des usines en souffrance : le gouffre entre le reporting du siège et la réalité de l'atelier
Dans les bureaux du siège ou les comités de surveillance des fonds d'investissement, le constat est brutal mais tardif :
- La marge brute du site industriel s'effrite de 4 à 8 points en moins de six mois.
- Le coût unitaire de revient de fabrication (CRF) explose sans corrélation directe avec les cours matières.
- Les clients historiques menacent de déréférencement pour retards de livraison répétés (taux de service OTIF sous 70 %).
- Et pourtant, les rapports mensuels continuaient, il y a encore un trimestre, d'afficher des indicateurs "au vert".
Cette distorsion n'est pas une anomalie statistique : c'est le syndrome classique d'un site industriel en décrochage. Face à la perte de repères, les équipes locales finissent par ajuster les chiffres pour éviter la confrontation avec le siège. Les rebuts ne sont plus enregistrés dans l'ERP mais stockés discrètement en fond d'allée ; les arrêts de ligne de 10 minutes sont requalifiés en "attente matière" ou dilués dans les temps de changement d'outils ; et l'on compense le manque de fiabilité des machines par des bataillons d'intérimaires non formés qui achèvent de dégrader la productivité.
Un site industriel ne s'effondre pas du jour au lendemain. Il s'enraye par accumulation de micro-compromis avec l'exigence opérationnelle.
Les 4 symptômes révélateurs d'une usine en décrochage critique
Avant que le bilan comptable ne passe dans le rouge écarlate, quatre signaux d'alerte opérationnels confirment qu'un site a franchi le seuil d'alerte :
Un Taux de Rendement Synthétique (TRS / OEE) inférieur à 55 %
Dans la quasi-totalité des usines en difficulté, le TRS affiché oscille officiellement entre 70 % et 75 %. Mais dès que l'on effectue un chronométrage indépendant au pied des machines, la vérité éclate : le TRS réel plonge entre 45 % et 55 %.
Ce fossé provient de trois facteurs sous-estimés :
- Les micro-arrêts non tracés (bourrages, capteurs encrassés, réglages répétitifs de 2 à 5 minutes) qui amputent jusqu'à 2 heures de production par poste de 8 heures.
- Des temps de changement de série démesurés (absence de standard SMED), où une équipe passe 2h30 à changer un outillage là où 25 minutes suffiraient.
- Une sous-vitesse chronique des lignes, volontairement bridées par les opérateurs pour limiter les pannes ou les défauts qualité.
La dérive des écarts d'incorporation et les rebuts dissimulés
Lorsque les nomenclatures de l'ERP ne correspondent plus à ce qui est réellement consommé sur les lignes, la comptabilité analytique devient aveugle. On assiste à des "écarts d'inventaire" inexpliqués en fin d'exercice. En réalité, le taux de rebut réel dépasse fréquemment les 7 à 10 %, alors que les standards industriels prévoyaient 1,5 %. L'usine consomme plus de matière première, d'électricité et d'heures de main-d'œuvre pour fabriquer des volumes conformes en baisse constante.
L'asphyxie par le travail temporaire et la déresponsabilisation des agents de maîtrise
Pour masquer les retards, le réflexe reflexe habituel est d'empiler les heures supplémentaires et de saturer l'atelier en intérimaires. Résultat :
- Le taux d'intérim dépasse 35 à 45 % des effectifs de production.
- Le turnover hebdomadaire empêche toute montée en compétence et génère des défauts qualité en cascade.
- Les chefs d'équipe, épuisés de devoir former perpétuellement de nouvelles recrues, abandonnent leur rôle d'animation managériale pour devenir de simples opérateurs de secours.
Une maintenance en perpétuel mode "pompier"
Dans une usine en dérive, le ratio préventif / curatif est inversé : 85 % des interventions de maintenance sont subies dans l'urgence. Le magasin de pièces de rechange n'est ni à jour, ni sécurisé ; les pièces d'usure critiques manquent au moment de la panne ; et les techniciens passent leur temps à bricoler des réparations de fortune sans jamais traiter la cause racine (analyse 5 Pourquoi / Ishikawa inexistante).
Pourquoi le management interne et les cabinets de conseil échouent à redresser la barre
Lorsqu'une usine s'enfonce dans la non-rentabilité, la réaction classique des comités de direction oscille entre deux impasses :
L'illusion du redressement par le management en place
Le directeur d'usine historique, souvent compétent techniquement et apprécié humainement, est pris au piège de l'histoire locale. Il a négocié des arrangements avec le CSE, toléré des baisses de cadences, et s'est enfermé dans des relations d'usure avec ses chefs d'atelier. Il ne dispose plus de la liberté psychologique ni de la neutralité nécessaires pour imposer les ruptures d'organisation indispensables. Attendre un sursaut spontané revient le plus souvent à perdre 6 à 9 mois précieux de trésorerie.
Le mirage du grand cabinet de conseil en stratégie industrielle
Faire intervenir un cabinet de conseil traditionnel produit immanquablement le même scénario : trois juniors armés de tableurs analysent les process pendant trois mois, livrent un rapport de 120 slides recommandant une réorganisation globale et un investissement de plusieurs millions d'euros... puis repartent en laissant le directeur d'usine seul face à sa mise en œuvre.
Une usine ne se redresse pas avec des slides théoriques. Elle se redresse avec des bottes de sécurité, une présence permanente au Gemba et l'autorité d'un dirigeant qui a déjà piloté des dizaines d'ateliers en crise.
La feuille de route en 100 jours d'un Directeur d'Usine de Transition Belmont Management
Le management de transition industriel n'est pas une mission de conseil : c'est une prise de fonction exécutive immédiate. Mobilisé en 48 à 72 heures, le Directeur Industriel ou Directeur de Site de transition Belmont s'installe aux commandes avec un mandat clair : rétablir la discipline opérationnelle, assainir la rentabilité et redonner de la visibilité au COMEX.
Phase 1 (J0 à J15) : Le Gemba Walk chirurgical & l'arrêt des hémorragies immédiates
- 80 % du temps passé dans l'atelier : Le manager de transition ne s'enferme pas dans son bureau. Il passe les trois postes (matin, après-midi, nuit) au contact direct des opérateurs, des conducteurs de lignes et de la maintenance.
- Tolérance zéro sur la sécurité (HSE) : Aucun redressement ne s'opère sur un site accidentogène. Rétablissement immédiat des règles fondamentales (EPI, circulation des chariots, consignations machines).
- Audit flash du goulot d'étranglement : Identification de la machine ou de l'îlot critique qui cadence l'ensemble de l'usine (théorie des contraintes). Toute l'attention managériale est focalisée sur la sécurisation de cette étape.
- Réconciliation des chiffres réels vs déclaratifs : Mise en place d'un comptage physique indépendant des pièces bonnes et des rebuts à chaque heure de travail.
Phase 2 (J15 à J45) : Rituels d'atelier, plan de maintenance d'urgence et cadrage de l'intérim
- Instauration des rituels AIC (Animation à Intervalle Court) : Point quotidien de 5 minutes debout par îlot (sécurité, qualité, volume, irritants) animé par le chef d'équipe, et point CODIR usine quotidien de 15 minutes à 8h30.
- Plan de maintenance préventive de choc : Remise en état prioritaire des 5 équipements les plus contributifs aux pannes aléatoires. Rapatriement des techniciens sur le préventif de premier niveau (lubrification, serrage, nettoyage standardisé).
- Régulation drastique de l'intérim : Gel des embauches de travail temporaire non qualifié, réaffectation des effectifs permanents sur les postes à forte valeur ajoutée et instauration d'un parcours d'onboarding strict de 48h pour chaque nouvel arrivant.
Phase 3 (J45 à J80) : Chantiers SMED ciblés, qualité à la source et renégociation des standards
- Déploiement de chantiers SMED sur les postes goulots : Réduction de 40 à 60 % des temps de changement de format grâce à la préparation externe des outils et la standardisation des réglages.
- Éradication de la non-qualité (méthode 8D / 5P) : Traitement immédiat des causes de rebuts dès l'apparition du premier défaut pour éviter la contamination de lots entiers.
- Mise à jour des gammes et nomenclatures ERP : Réajustement des temps standards dans le système de gestion pour refléter le coût de revient réel et permettre au contrôle de gestion de recalculer les marges par référence.
Phase 4 (J80 à J100) : Consolidation de la marge, réassurance client et tuilage pérenne
- Rétablissement du taux de service (OTIF) au-dessus de 90-95 % : Clôture des plans d'actions engagés auprès des clients stratégiques et levée des menaces de pénalités.
- Pérennisation du management visuel : Tableaux de bord opérationnels simples, gérés et compris par les équipes de terrain.
- Participation au recrutement et tuilage du futur Directeur d'Usine permanent : Le manager de transition rédige le profil exact requis et accompagne son successeur pendant 2 à 3 semaines pour assurer une passation sans rupture.
Cas Réel : Redressement d'une usine de mécanique et usinage de précision (180 salariés)
- Contexte : Filiale d'un groupe de mécanique de pointe (sous-traitance énergie et ferroviaire) basée en Auvergne-Rhône-Alpes. Perte d'exploitation de 2,2 millions d'euros sur l'exercice écoulé, accumulation de pénalités de retard et menace de rupture par son principal donneur d'ordres.
- Mission Belmont : Mobilisation d'un Directeur Industriel de transition senior (25 ans d'expérience dans le secteur automobile et usinage) sous 72 heures pour un mandat de 8 mois.
- Actions clés :
- Réorganisation complète des flux d'atelier selon le principe du Lean Manufacturing (suppression des en-cours intermédiaires qui encombraient 30 % de la surface au sol).
- Réduction du taux d'intérim de 42 % à 14 % par la polyvalence des équipes internes.
- Remise à plat du planning de maintenance avec l'instauration d'un arrêt technique planifié d'une demi-journée par semaine.
- Résultats à 6 mois :
- TRS usine passé de 51 % à 73 % (+22 points).
- Coûts de non-qualité divisés par trois (de 6,8 % à 2,1 % du CA).
- Retour à un EBITDA positif dès le 5e mois d'intervention.
- Ré-homologation qualité confirmée par le client majeur.
FAQ : Ce qu'il faut savoir avant d'engager un Directeur d'usine de transition
Combien de temps faut-il pour déployer un manager de transition sur site ?
Chez Belmont Management, un Directeur d'Usine ou Directeur des Opérations de transition chevronné est sélectionné et présenté au dirigeant sous 48 heures, pour une présence effective sur le site sous 3 à 5 jours ouvrés, partout en France et en Europe.
Quel est le retour sur investissement (ROI) d'une mission de transition industrielle ?
Le coût d'un manager de transition senior (facturé au forfait journalier) est sans commune mesure avec les pertes d'un site en dérive. La seule réduction des rebuts matières, la fin des transports express de secours et la compression du recours à l'intérim permettent généralement d'amortir intégralement le coût de la mission dès le 2e ou 3e mois. Le ROI moyen constaté sur nos missions de retournement industriel dépasse un facteur 4 à 8.
Comment les représentants du personnel (CSE) perçoivent-ils l'arrivée d'un manager de transition ?
Contrairement aux idées reçues, les équipes d'atelier et les représentants syndicaux accueillent très favorablement un manager de transition expérimenté. Les salariés souffrent les premiers du désordre, des pannes à répétition et de l'absence de cap. Un dirigeant indépendant, qui passe son temps au contact du terrain sans agenda politique personnel, rétablit un climat de confiance et de fierté industrielle beaucoup plus rapidement qu'un cadre interne.